Сварку внутри ограниченного и замкнутого пространства нельзя начинать только потому, что емкость опорожнена, люк открыт, а сварщик обеспечен защитной маской. Сначала нужно исключить условия, при которых сварка запрещена, подтвердить состояние рабочей среды и обеспечить приточно-вытяжную вентиляцию. Затем проверить требования, связанные с конкретной технологией: например, при аргонодуговой сварке необходим постоянный контроль парциального давления кислорода во вдыхаемом воздухе.
Эти требования адресованы работодателям, организующим сварочные работы в ОЗП. Основное специальное основание — раздел XVIII Правил по охране труда при работе в ограниченных и замкнутых пространствах, утвержденных приказом Минтруда России от 15.12.2020 № 902н. Требования к электросварочным и газосварочным работам установлены приказом Минтруда России от 11.12.2020 № 884н, но у этого документа есть ограничение области применения для определенных опасных производственных объектов.
Ниже рассмотрены техническая подготовка и контроль готовности места сварки по состоянию на 23 октября 2026 года. Это не полный порядок допуска к работам в ОЗП: вопросы оформления наряда-допуска, назначения участников, подготовки персонала и спасательных мероприятий нужно прорабатывать отдельно с учетом конкретного объекта.
Какие правила применять и где проходит граница их действия
Пункт 188 Правил № 902н прямо предусматривает соблюдение требований правил по охране труда при выполнении электросварочных и газосварочных работ. Поэтому специальный раздел о сварке в ОЗП нельзя рассматривать отдельно от требований к самой сварочной технологии и рабочему месту.
Вместе с тем пункт 8 Правил № 884н исключает их применение при выполнении электросварочных и газосварочных работ на опасных производственных объектах, на которых обращаются опасные вещества, указанные в пункте 1 приложения № 1 к Федеральному закону от 21.07.1997 № 116-ФЗ «О промышленной безопасности опасных производственных объектов». Это не исключение для всех ОПО без разбора и не освобождение от требований безопасности. Для такого объекта нужно отдельно установить применимые требования промышленной безопасности.
Практический первый шаг — сопоставить сведения об объекте и планируемую операцию. Информацией о статусе ОПО обычно располагает служба промышленной безопасности, а сведениями о содержимом емкости и технологических связях — эксплуатирующее подразделение. Пока область применения не определена, нельзя механически переносить в рабочую документацию все положения Правил № 884н или, наоборот, полностью исключать их лишь из-за наличия у организации ОПО.
Далее следует связать три группы данных: что находилось в пространстве до ремонта, как его подготовили и какую сварку будут выполнять. Именно расхождения между этими данными часто оставляют опасность незамеченной. Например, акт опорожнения подтверждает удаление продукта, но сам по себе ничего не говорит о состоянии отложений и воздушной среды.
Когда сварка в ОЗП прямо запрещена
Пункт 189 Правил № 902н запрещает сварочные работы в пространствах, которые находятся под давлением, содержат легковоспламеняющиеся или горючие жидкости либо опорожнены, но не прошли обработку, необходимую для доведения воздушной среды до допустимых для сварки параметров.
Здесь важно не объединять разные обстоятельства в одну отметку «емкость подготовлена». Отсутствие жидкости, отсутствие давления и пригодность атмосферы — самостоятельные условия. Подтверждение одного из них не заменяет проверку остальных.
| Обстоятельство | Почему этого недостаточно | Что уточнить до решения о начале сварки |
|---|---|---|
| Продукт слит | Внутри могли остаться загрязнения, влияющие на состав воздуха при нагреве | Какую обработку выполнили и чем подтвержден результат подготовки |
| Люк открыт | Сам факт открытия не подтверждает допустимые параметры среды и не заменяет требуемую вентиляцию | Как организованы приток свежего воздуха и удаление сварочных газов |
| Давление снято | Это устраняет только одно из оснований запрета | Есть ли горючая жидкость и достигнуты ли необходимые параметры воздушной среды |
| Ранее емкость считалась чистой | Прежняя оценка может относиться к другому состоянию оборудования | Соответствуют ли сведения текущему состоянию и предстоящей операции |
В качестве организационного решения полезно поручить эксплуатирующему подразделению собрать историю последнего содержимого, сведения об обработке и данные о текущем состоянии оборудования. Технологу или руководителю работ эти сведения нужны не для формального комплектования папки, а для выбора способа подготовки. Универсальная запись «промыть и проветрить» не объясняет, почему выбранный способ пригоден именно для этого продукта и конструкции.
Если обнаружено несоответствие, следующий шаг — устранить конкретное препятствие и вновь подтвердить соответствующий результат. Например, после дополнительной обработки нужно подтвердить состояние среды, а не ограничиться записью о том, что обработка выполнена.
Что проверить в рабочей среде перед сваркой
Пункт 193 Правил № 902н требует, чтобы перед сварочными, режущими или шлифовальными работами оценка параметров рабочей среды подтвердила полное отсутствие газа и остаточных возгораемых частиц. Следовательно, визуальный осмотр и сведения об опорожнении не заменяют оценку среды.
Для организации проверки полезно заранее определить, какие загрязнения могут быть связаны с прежним содержимым, очисткой и предстоящим нагревом. Эти сведения следует сопоставить с возможностями применяемых средств контроля. Показание прибора имеет доказательственное значение только применительно к тому параметру, который он действительно измеряет: отсутствие сигнала по одному веществу не подтверждает отсутствие всех возможных опасностей.
Рекомендуется фиксировать не только итог «соответствует», но и проверяемые исходные данные: место и время контроля, измеряемые параметры, использованное средство измерения и состояние вентиляции во время оценки. Такой набор сведений помогает установить, к каким именно условиям относится результат. Это организационная рекомендация, а не установленная здесь обязательная форма протокола.
Нужен ли непрерывный газоанализ при любой сварке
Нельзя выводить универсальное требование непрерывного контроля всех компонентов воздуха при любой сварочной операции только из раздела XVIII Правил № 902н. В пункте 191 прямо установлено специальное требование: при аргонодуговой сварке нужен постоянный контроль парциального давления кислорода во вдыхаемом воздухе.
Поэтому два решения необходимо разделять. Первое — предварительное подтверждение состояния рабочей среды по пункту 193. Второе — контроль в ходе конкретного процесса, в том числе постоянный контроль кислорода при аргонодуговой сварке по пункту 191. Предварительное измерение не выполняет функцию постоянного контроля, когда он прямо предусмотрен.
Для других технологий режим контроля следует определять по применимым требованиям и условиям объекта. Отсутствие в названном пункте универсальной формулировки не означает, что достаточно единственного замера перед входом при любых обстоятельствах. Но и объявлять одинаковую периодичность для всех пространств без соответствующего основания нельзя.
Условный пример. Пространство подготовили под один технологический процесс, затем решили применить аргонодуговую сварку. Руководителю работ недостаточно убедиться, что в документах сохранена отметка о предварительной оценке среды. Нужно дополнительно проверить обеспечение постоянного контроля парциального давления кислорода. Если такой контроль не предусмотрен, подготовка к измененной технологии еще не завершена.
Как проверить вентиляцию, а не только наличие вентилятора
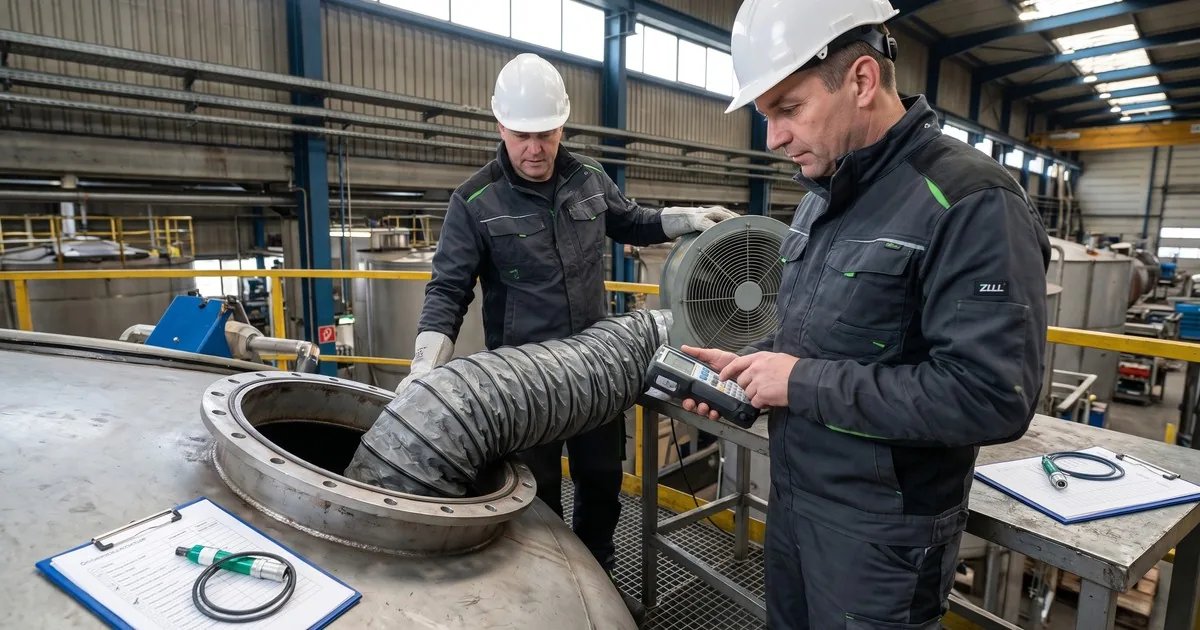
Пункт 192 Правил № 902н предусматривает выполнение сварочных работ в ОЗП при наличии приточно-вытяжной вентиляции. Она должна обеспечивать достаточное поступление свежего воздуха и удаление сварочных газов. Забор свежего воздуха должен производиться вне дыхательной зоны сварщика, а загрязненный воздух не должен возвращаться к работнику коротким циклом без очистки.
Таким образом, открытый люк или работающий переносной вентилятор сами по себе не подтверждают выполнение требования. Проверять нужно воздушный маршрут: откуда поступает свежий воздух, куда удаляются загрязнения и не попадает ли выброс обратно в зону дыхания.
Для предварительной проверки рекомендуется сопоставить схему вентиляции с реальным положением сварщика и местом шва. Это особенно существенно, если рабочая зона удалена от входа, внутри есть перегородки либо воздуховоды пришлось проложить иначе, чем планировалось. Схема, пригодная для одного участка, не обязательно обеспечивает тот же результат в другой части пространства.
- Установите, какие устройства обеспечивают приток, а какие — вытяжку.
- Сопоставьте размещение воздуховодов с фактической зоной сварки и дыхания работника.
- Проверьте, куда направляется удаляемый воздух и исключен ли его возврат к работнику без очистки.
- После изменения расположения оборудования или воздуховодов заново оцените, сохраняется ли предусмотренный воздушный маршрут.
Эта последовательность — практический способ проверить исполнение пункта 192, а не отдельная нормативная методика расчета воздухообмена. Раздел XVIII не дает универсальной производительности вентилятора для любой емкости. Подбирать оборудование только по объему пространства, без учета загрязнений и технологии, недостаточно для обоснованного решения.
Если вентиляция прекратила выполнять свою функцию, исходное условие выполнения сварки больше не обеспечено. Организационно следует предусмотреть прекращение операции и безопасный выход работников, а возобновление связывать с восстановлением вентиляции и подтверждением пригодности условий. Наличие вентилятора в перечне оборудования не устраняет фактический отказ системы.
Рабочее место: высота, экраны и обращение с горелкой
Сварка на высоте внутри пространства
Пункт 190 Правил № 902н требует выполнять сварочные работы на высоте в ОЗП со специальных средств подмащивания — передвижных или стационарных подмостей и лесов. Они должны быть негорючими и устойчивыми, иметь лестницу для подъема и спуска, а рабочая площадка — защитное ограждение.
Тот же пункт не допускает применения без систем обеспечения безопасности от падения с высоты приставных лестниц и стремянок с закрепленными досками, используемыми как настил. Системы обеспечения безопасности от падения с высоты должны быть негорючими.
Практическая ошибка — проверять опору только на способность выдержать вес сварщика. Для сварки существенны также устойчивость при рабочем движении, доступ к площадке, ограждение и воздействие искр. Временный настил внутри емкости не становится подходящим средством подмащивания лишь потому, что его удалось установить рядом со швом.
Защита смежных мест и проходов
Если к работам применяются Правила № 884н, нужно учитывать пункт 21: нестационарные рабочие места в помещении при сварке открытой электрической дугой или газовой резке и сварке металлов отделяют от смежных рабочих мест и проходов несгораемыми экранами высотой не менее 1,8 м.
Не следует превращать эту норму в требование поставить экран внутри любого резервуара независимо от условий. Сначала устанавливают, есть ли смежные рабочие места или проходы, подпадающие под указанное положение. При организации зоны у открытого люка или входа вопрос нужно рассматривать по фактическому воздействию на окружающих, а не только по расположению сварщика внутри оборудования.
Пункт 16 Правил № 884н также запрещает уменьшать нагрузку на руку перебрасыванием шланга или кабеля через плечо либо навивкой его на руку. Если выбранное положение не дает управлять инструментом без такого приема, следует изменить организацию рабочего места, а не закреплять опасный способ работы как привычный.
Где зажигать газосварочную горелку
Пункт 194 Правил № 902н запрещает зажигать газосварочную горелку внутри ОЗП. Ее зажигают снаружи, после чего работник у входа или выхода передает ее сварщику. Это конкретная операция, которую нужно предусмотреть в организации работ, а не заменять общей фразой о соблюдении пожарной безопасности.
Рекомендуется заранее проверить, как будет выполняться передача при фактической форме входа, размещении оборудования и положении сварщика. Если предусмотренный способ передачи неосуществим, эту проблему нужно решить до начала работ. Нельзя компенсировать ее разрешением зажигать горелку внутри.
Как собрать результаты проверки в понятное решение
Для подготовки конкретной операции удобно использовать рабочую таблицу: «условие — подтверждение — обнаруженное расхождение — действие до начала сварки». Это рекомендуемый инструмент внутренней проверки, не замена наряда-допуска и других предусмотренных документов.
Например, условию «пространство обработано» должны соответствовать сведения о выполненной обработке и результат оценки среды. Условию «обеспечена вентиляция» — фактическая схема притока и вытяжки, соответствующая месту работы. Для аргонодуговой сварки отдельной строкой следует проверить постоянный контроль парциального давления кислорода. Так становится видно, где есть подтвержденный результат, а где пока только намерение.
Исходные сведения целесообразно получать у тех подразделений, которые непосредственно располагают ими: историю продукта и подготовку оборудования — у эксплуатации, технологию сварки — у технолога, устройство вентиляции — у обслуживающей ее службы. Сопоставление должно завершаться устранением противоречий. Если в одном документе указан один процесс, а фактически привезено оборудование для другого, недостаточно исправить название: нужно проверить условия, зависящие от технологии.
Подготовка работников к конкретным операциям
При подготовке персонала полезно разбирать безопасные методы работы в ОЗП на фактической схеме объекта: где находится рабочая зона, как подается горелка, какие показания контролируются и что меняется при отказе вентиляции. Это помогает обнаружить организационную несогласованность до входа в пространство, а не во время сварки.
В локальном порядке рекомендуется разделить нормативные запреты и действия персонала. Запрет отвечает на вопрос, при каких условиях сварка недопустима. Рабочее действие объясняет, кто получает сведения, кто проверяет результат и как поступить при расхождении. Формулировка «ответственный обеспечивает безопасность» не заменяет этой последовательности.
Достаточный результат рассмотренной технической проверки — не количество подписей, а согласованная картина: состояние пространства подтверждено, вентиляция соответствует рабочей зоне, специальные требования выбранной технологии обеспечены, выявленные несоответствия устранены. После этого можно завершать предусмотренную для объекта процедуру допуска. Сама техническая проверка не подменяет ее и не дает самостоятельного разрешения на вход или начало сварки.